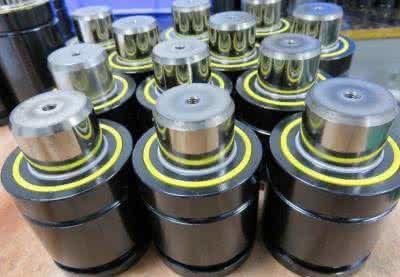
专业生产制造氮气弹簧-模具弹簧MACKENNA,迈肯纳TC320-型
产品详情 品牌:MACKENNA 型号:TS750-050-125 类型:氮气弹簧 材质:其他 旋向:氮气弹簧 工作形式:氮气弹簧 用途:模具 是否标准件:是 样品或现货:现货 加工定制:是 规格尺寸:56-118mm 标准编号:R19 负荷:300-900N TC320-025:80L TC320-038:106L
1.00
库存 999
- 品牌:MACKENNA
- 型号:TS750-050-125
- 类型:氮气弹簧
- 材质:其他
- 旋向:氮气弹簧
- 工作形式:氮气弹簧
- 用途:模具
- 是否标准件:是
- 样品或现货:现货
- 加工定制:是
- 规格尺寸:56-118mm
- 标准编号:R19
- 负荷:300-900N
- TC320-025:80L
- TC320-038:106L
- TC320-050:130L
- TC320-063:156L
- TC320-075:185L

MACKENNA氮气弹簧/氮气缸是一种以高压氮气为工作介质的新型弹性组件。
氮气弹簧特点:
1、体积小、弹力大、行程长、工作平稳,制造精密,
2、使用寿命长,弹力曲线平缓,以及不需要预紧等等,它具有金属弹簧、橡胶和气垫等常规弹性组件难于完成的工作,简化模具设计和制造,方便模具安装和调整,延长模具的使用寿命,确保产品质量的稳定,也可以设计成一种氮气弹簧系统,作为模具的一部分参加工作,可以在系统中很方便实现压力恒定和延时动作,是一种具有柔性性能的新一代的最理想的弹性部件。

模具专用氮气弹簧为高压密封制品,出厂前经过严格的检查和测试,不允许有任何的气体泄漏现象,因此要求用户正确地安装和使用,才能确保其安全可靠性和最佳的使用寿命。
1、当模具专用氮气弹簧作为独立部件使用时,安装到模具中后,在使用寿命范围内一般无须拆卸维修。
2、若将氮气弹簧连成系统使用,一般需由经过专门训练的人员或专业人员的指导,应特别注意在气缸中的氮气尚未完全释放前,严禁拆卸或进行维修,以防意外事故发生。
3、在模具专用氮气弹簧下端的螺钉主要起保护和加强密封作用,不得擅自拆卸和随意敲击。
4、推荐工作行程≤0.9×S (制造行程)。
5、被活塞杆上端顶压的工件的其接触面与活塞杆的轴线的不垂直度应≤1°(即应保持垂直,严禁偏载)。
6、被活塞杆上端顶压的工件的运动方向必须与活塞杆运动方向平行。
7、氮气弹簧在被压缩后,不要使活塞杆自由空回程,以免引起氮气弹簧内部损坏。
8、注意保持活塞杆圆柱表面的清洁,小心划伤,严禁敲击碰撞。
9、严禁将氮气弹簧置于烈日下暴晒和高热源环境中,最高允许温度+80℃。(特制耐高温氮气弹簧例外)
10 模具专用氮气弹簧应存放在干燥通风,无腐蚀性气体环境中包装存放;拆箱安装后如长期不使用时可在外表面涂抹油脂保护防腐。

氮气弹簧基本性能参数
氮气弹簧的设计固然是希望拓宽应用面,能适用于各种不同的环境条件,不同的工艺要求,但就目前的氮气弹簧,一般说来是在常温下使用,对于高温的环境,应当另作别论.电子电器弹簧其使用环境是:频率响应每分钟不高于40次;柱塞或活塞的运动速度应有30-40米/分;备用行程一般设计为3毫米;能在常温下正常使用.在这种条件下工艺品弹簧的性能参数可以确定为以下几项内容:
(1)充气额定压力巴;
(2)额定初始弹压力牛顿;
(3)有效工作行程毫米;
(4)一次充气寿命米或次;
(5)特性曲线与增压比;
(6)工作环境温度摄氏度;
(7)外观颜色;
(8)结构形式和最大偏载角.
3.氮气弹簧的特点
氮气弹簧的特点可归纳为以下几方面:
(1)在较小的空间中,可以产生较大的初始弹压力,不需要预紧,传力模块一俟开始与汽配弹簧柱塞接触就具有弹压力.一个氮气弹簧可以代替多个弹簧,对于工作行程相同的模具,采用氮气弹簧的模具高度要比采用灯具弹簧的模具高度小很多;
(2)弹压力在整个行程中,可以基本保持恒定;
(3)根据不同的冷冲压工序要求,其弹压力的大小、受力点的位置可以随时调节,调节准确、方便,在模具设计和调试中,可以很方便实现弹压力的平衡;
(4)简化模具压力、卸料等结构,简化模具设计,缩短模具制造周期;
(5)提高冲压件质量,保证冲制件质量稳定,缩短在压力机上更换模具时间,提高劳动生产率,降低成本;
(6)使用寿命长、安全、可靠,安装和维修简单、可靠、方便

氮气弹簧是一种具有弹性功能的部件。它将高压氮气密封在确定的容器中,外力通过柱塞杆将氮气压缩,当外力去除时靠高压氮气膨胀来获得一定的弹压力,这种部件称为氮气缸或气体弹簧,简称氮气弹簧(Nitrogen Cylinder; Gas Spring)
目前常规弹性元件有弹簧、橡皮和气垫,这些弹性元件在工业领域中得到了广泛的应用,解决了各种弹性储能的需要。在模具工业中,更是被大量使用着。这些年来,模具技术和模具制造水平有了很大的发展和提高,工业产品 对模具的需求量也越来越大,模具朝着精密、复杂、高效、长寿命的方向迅速发展。而原有的常规弹性元件存在一定的缺点,不能满足这种形势的需要,不能理想地解决冲压工艺中的要求。这种情况往往会影响到冲压件的质量,使模具结构设计变得比较复杂,影响了模具在压力机上更换的时间;同时常规弹性元件占有模具空间太大,正大、增大了模具制造的成本。例如弹簧、橡皮均存在着需要预紧,才能达到设计所需的弹压力,而它们的弹压力又是随行程加大而明显地增大,这种弹压里不恒定的性能,可能 导致零件不能成形,对拉延力是很不理想的。对于复杂的拉延成型零件,这个矛盾就显得特别突出,有时只好采用增加工序的办法来解决这类问题。

再如弹簧、橡皮的起始力都不大,这一点对要求起始力比较大的弯曲、翻边等工艺,也不理想。由此产生的结果是,冲压制件的质量不稳定,调整模具费时费力。对于密集型冲头的冲裁工艺,如采用弹簧和橡皮卸料,往往会遇到模具的卸料空间不够安放弹簧或橡皮,因而需要加大模具空间来解决这类问题。还可以举出不少这类例子。当前冲压设计人员只能采用气垫来弥补这些不足。但是采用压力机气垫时,模具的设计,调整使使用者不很方便;由于气压的波动和管道节流损失,气垫所提供的力量也不是很准确;它所占有的空间比较大;需要配备专用的压缩空气站,况且并非所有的压力机均配有气垫。
