- 公司介绍
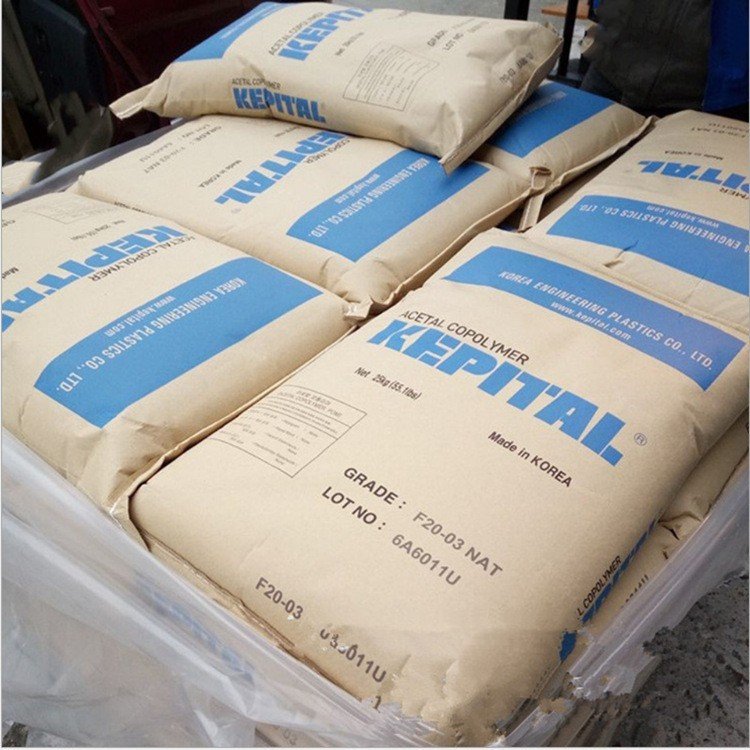
中低粘度多腔模具POM韩国工程塑料F30-03无填充
中低粘度多腔模具POM韩国工程塑料F30-03无填充 多腔模具性能基石:POM F30-03的流动控制逻辑 注塑加工中,多腔模具对材料流动性的苛求往往是生产良率的决定因素。当模具腔内数量达到4穴、8穴甚至16穴以上时,熔体在流道系统中的平衡性直接决定了每个制品的尺寸公差与力学一致性。POM(聚甲醛)作为工程塑料中刚性、
15.80
库存 999
中低粘度多腔模具POM韩国工程塑料F30-03无填充
多腔模具性能基石:POM F30-03的流动控制逻辑
注塑加工中,多腔模具对材料流动性的苛求往往是生产良率的决定因素。当模具腔内数量达到4穴、8穴甚至16穴以上时,熔体在流道系统中的平衡性直接决定了每个制品的尺寸公差与力学一致性。POM(聚甲醛)作为工程塑料中刚性、耐磨性与耐疲劳性的材料,在齿轮、轴承滑块、紧固件等精密部件中长期占据核心地位。标准牌号POM在长流道多腔模具中常表现出流动前沿不均、困气或局部缺料等问题。
韩国工程塑料F30-03在这一背景下被定位为一种中低粘度解决方案。其熔体流动速率(MFR)经过特定调整,既不似高粘料那样因流动阻力大而难以充填多腔末端,也避免超低粘料可能带来的机械强度牺牲。从高分子链结构角度看,F30-03通过控制共聚单体分布,使熔体在剪切速率变化时维持相对稳定的表观粘度,这在多腔模具的复杂流道网络中尤为重要。当注塑压力通过主流道分流至各次流道时,材料需要具备足够的剪切变稀特性以快速进入型腔,保持足够的熔体强度以防飞边。F30-03的设计恰好平衡了这两点:在中等注射速度下,其流动长度比普通POM提升约15%至20%,这对于壁厚在1.0毫米至2.5毫米之间的薄壁多腔制品具有直接经济价值。
需要强调的是,无填充特性在该场合下并非缺点,而是一种精准选择。玻璃纤维或矿物增强的POM提升了刚性,但增加了熔体对模具的磨损,尤其在多腔模具的高压充填条件下,浇口区域的磨损速率会显著加快。F30-03的纯树脂体系使模具维护周期延长,且制品表面光泽度一致,避免了填料外露导致的摩擦系数波动。从模具寿命与制品一致性的维度看,无填充的中低粘度POM更适合多腔模具的稳定量产。
生产现场实证:工艺窗口与缺陷控制
将F30-03投入实际生产时,其工艺参数设定与传统POM存在明显差异。干燥条件是基础的管控点:POM虽非吸湿性极强材料,但原料表层吸附的水分在熔融温度下会分解产生甲醛气体,导致制品出现银纹或气泡。F30-03建议在80至85摄氏度下干燥3至4小时,含水率控制在0.1%以下。对于多腔模具而言,干燥不充分的后果往往不是个别腔体出问题,而是所有腔体同步出现表面缺陷,这会导致整模产品报废,损失率按穴数倍增。
注塑温度设定需要精细化操作。由于F30-03属于中低粘度牌号,其热稳定性比高粘牌号略敏感。料筒温度自后段至前段建议在170至190摄氏度范围内分三段递增,射嘴温度略低于前段以防止流延。一个常见的误区是认为低粘度料需要更高温度来提升流动性,实际上,过度升温反而加速了POM热降解,释放的甲醛气体不仅腐蚀模具钢材,还会与熔体反应产生黑色条纹。在东莞天扬塑胶原料有限公司的技术服务案例中,曾有一家电子连接器工厂使用F30-03生产16腔模具的绝缘套,初设定温度为200摄氏度,制品常有黑点。建议其温度降至185摄氏度后,将注射速度由中速切换为高速分段注射——即前段高速充填至90%型腔,后段减速保压——黑点问题即告解决。这说明中低粘度材料的流动性本身就足够,温度控制的核心在于防止降解而非单纯提升流速。
模具温度是另一个关键变量。针对F30-03,模具温度控制在40至60摄氏度较为理想。低于40摄氏度时,制品表面容易产生冷料斑或流痕,尤其多腔模具中离主流道较远的腔体更容易出现这些问题。高于60摄氏度则可能使制品收缩率增大,导致脱模困难。在实际调机中,有时需要通过模温机对各腔分别控温,以补偿流道长度差异带来的温度梯度。无填充POM的收缩率约为1.8%至2.2%,这意味着多腔模具必须根据流道位置逐个修正型腔尺寸,否则远离浇口的制品外径会偏小。F30-03的批次稳定性在此处优势突出:其批次间收缩率波动控制在0.1%以内,使模具一次性调试成功率大幅提升。
供应链与成本效率:东莞天扬塑胶的材料整合价值
塑胶原料采购早已不是简单的“买料”行为,而是涉及技术匹配、库存管理与紧急响应等多维度协作。东莞市天扬塑胶原料有限公司在POM领域积累了多年渠道资源,尤其对韩国工程塑料的F系列牌号有深度理解。F30-03作为中低粘度多腔模具专用料,在天扬的备货体系中常被列为常备库存品类,这对于制造业企业而言能显著缩短交货周期。很多注塑工厂的痛点在于:当模具调试阶段发现流动性不匹配时,往往需要临时换料,若贸易商无法当天供货,停机损失每小时可达数千元。天扬塑胶位于东莞这一华南制造业核心地段,具备仓储与物流的区位优势,对珠三角地区客户的紧急用料需求可实现半日内送达。
从全成本核算角度来看,F30-03的采购单价为15.80元每千克。这个数字需要放在多腔模具的综合效益中考量。假设一套16腔模具每模次产品总重30克,其中流道与浇口废料约占8克。如果使用普通POM料,因流动不平衡导致的次品率可能在5%至8%,而F30-03凭借更稳定的流动特性,通常可将次品率控制在2%以下。以日产10万模计算,原材料浪费直接减少约180千克,折合每日节省成本超过2800元。模具磨损减缓带来的抛光维修周期延长,每月又可节省数千元模具维护费。F30-03的单公斤价格高于普通均聚POM,但从模具寿命、良品率和停机时间三个维度权衡,其为多腔模具带来的综合成本下降是明确的。
天扬塑胶并非单纯的一买一卖中间商。其技术团队能协助客户完成材料切换前的工艺验证,提供射出成型参数推荐表,甚至在模具试模阶段到场支持。这种服务深度在工程塑料贸易领域尤其珍贵,因为POM的加工条件对设备磨损和制品精度敏感,一个温度区间的误判可能导致整批报废。作为买方,与具备方案输出能力的供应商合作,相当于在技术层面多了一层保险。