ABS合成树脂(东丽ABS)
💬 价格请咨询商家 此商品商家未公示具体价格,页面显示的为占位价格,请通过下方联系电话向商家询价。 东丽 ABS塑料在工程应用中广泛使用,东丽品牌旗下的多款型号(包括920、920-555、700、920555I1S002、990X88、100、100G-20BK、100G20、100G-20、700-314、900-
0.01
库存 999
💬 价格请咨询商家
此商品商家未公示具体价格,页面显示的为占位价格,请通过下方联系电话向商家询价。
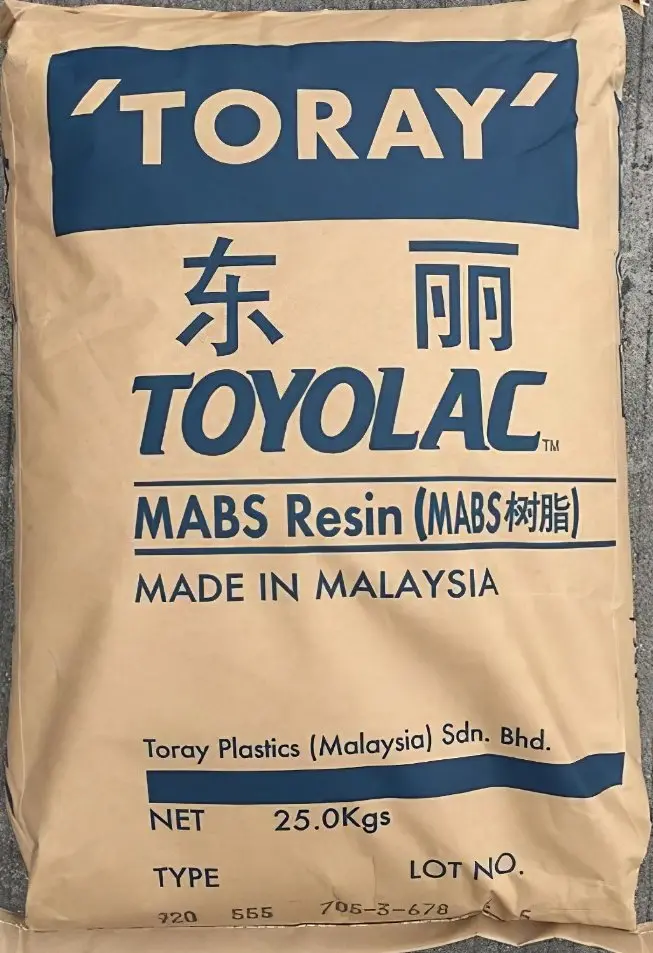
东丽 ABS塑料在工程应用中广泛使用,东丽品牌旗下的多款型号(包括920、920-555、700、920555I1S002、990X88、100、100G-20BK、100G20、100G-20、700-314、900-352A、100G-30、100G-10)覆盖从通用成型到高冲击、耐热和着色专用的产品线。为便于快速比对,下面用多角度分段解析与对照,便于在贸易与应用环节做出更有依据的选择。
型号矩阵与定位:将列举型号按功能分层,便于采购决策。基础型:100、100G-10、100G-20、100G20;高填充/导电或颜色专配:100G-20BK(黑色填料配方);高冲击/低温韧性:920、920-555、920555I1S002;耐热与刚性提升:700、700-314;通用工程级与改性级:990X88、900-352A、100G-30。此分层基于成型性能、冲击强度及用途方向,便于快速定位目标型号。
技术参数对比(典型范围,单位与测试条件在采购时务必核实检测报告):密度常见区间0.98–1.10 g/cm3;拉伸强度大多在30–55 MPa;弯曲模量在1.5–2.5 GPa;洛氏硬度R区间约75–100。具体型号中,920系列偏向高冲击韧性,冲击强度通常比100系列高出20%–60%;700系列在热变形温度上有5–15℃的提升。以上为行业内常见差距,实际应以批次化学成分与检测报告为准。
成型工艺差异化解读:对于注塑与挤出,100系列通用流动性好,适合薄壁与高产能注塑件;920系列因韧性配方,熔体指数(MFI)通常偏低,需略高的成型温度和模具保压优化;700系列由于提高了刚性与短期耐热,建议采用更严格的干燥和温控,避免翘曲。对比来看,采用相同模具时,920系列料流阻力高于100系列约10%–30%,成型循环可能延长。
产品解决痛点(客户常见需求对应方案):需降低零件脆裂与冲击失效时,优先考虑920或920-555;要求表面着色与抗划伤时,100G-20与100G-20BK因填料与配色优化表现更稳;复杂薄壁结构、要求高流动性时,100与100G-10能缩短填充时间。若客户关心短期耐热变形,推荐700或700-314。每类痛点常配套成型参数与模具调整建议,能显著降低返修率。
型号选购建议(按应用场景):消费类外壳与装饰件优先100系列(兼顾成本与表面);需要耐冲击与抗摔的家电与儿童用品优先920系列;在高温或贴合热件的场景采用700系统;需要深黑着色或遮光性强的零部件则考虑100G-20BK。对于量产项目,建议先做短期小批试产并同步靠近交货期确认稳定批次检测。
性能测试与质量控制要点:建议采购时要求提供批次物性表、熔融指数、冲击强度、热变形温度、拉伸与弯曲曲线、色差数据及燃烧性能说明。来货检验可重点关注湿含量、流动性与色差三项,因为这些直接影响注塑良率与外观一致性。常规批次波动的数据上限通常在±10%范围内,超出需与供应方核对配方或改进干燥/储存条件。
供应链与库存布局说明(可根据需求对外说明的服务能力):我们在多个核心市场设有储备仓库与区域配送网络,能实现快速响应与分批交付。在发货方式上,支持分仓就近发货与按批次分配库存,以降低客户运输时间与库存成本。对于长期合作项目,可安排稳定供货计划与定期库存回补,降低停线风险。
与其它通用工程材料的对比(不具体指名材料,仅泛比):东丽ABS在加工便捷性与表面饰面处理上通常优于一些高结晶材料,且在成本与综合物性之间取得较平衡;与某些高温工程塑料比较,则在耐热极限和刚性方面不占优,但在外观与加工节拍上更具优势。选择时须以应用的关键点(外观/耐冲击/耐热)为准。
着色与表面处理实务:100G-20、100G20与100G-20BK在配色稳定性上经过优化,尤其是黑色色母分散性与遮盖力。调色时需注意母粒用量与混料均匀性,避免出现花纹或色差。后处理如电镀、喷涂或热转印需提前沟通配方,以确定表面张力与附着性能。
包装与储存建议:ABS对湿度敏感,长时间暴露会导致水解与气泡缺陷。标配为干燥、密封包装,海运或长途运输建议加固防潮措施。到货后建议短期内入库并保持相对湿度低于50%,需要长期存放的批次应周期性抽样检测流动性。
客户常见问题与解答(简要列举):问:如何判断型号是否适合现有模具?答:可从熔融指数、流动性及收缩率对比,当差异在同类范围内(如流动性差异不超过20%)通常无需改模,但需做试模验证。问:染色后色差如何控制?答:使用与料号配套的母粒并保持混合比例及干燥一致性,色差ΔE可控制在2以内。问:可否混批搭配使用?答:不同批次或不同型号混用需通过小试验证,关注物性叠加与外观差异。
批次与等级划分说明:常见按性能划分为通用级、改性级、高冲击级与耐热级,型号如100系属通用级,920系属高冲击级,700系偏向耐热与刚性改性。进出口贸易时需标注批次号与生产批号便于追踪质量与配方变更。
加工参数建议(常规区间示例,具体以技术数据单为准):注塑料筒温度常设在220–250℃,模具温度在20–80℃区间;螺杆回转速度建议中等偏低以避免剪切过热;干燥建议在80℃下干燥2–4小时以降低水分影响。920系列由于韧性配方粘度较高,常需比100系列提升5–15℃的筒温。
风险控制与检验流程:建议在接收批料时按计划抽样做来料物性对比,并与前期样件进行外观与装配性测试;如出现翘曲、短射或颜色异常,需立即冻结该批次并启动追溯流程。对长期合作客户我们可提供周期性质量回顾,帮助优化配方与成型参数。
产品应用案例与场景适配(描述性,不指名客户):在家用电器外壳、消费电子机壳、汽车内饰部件、小型家居配件等领域,不同型号按需求被选择用于抗摔、装饰性与电绝缘等功能。通过前期样件验证,通常可缩短模具调整周期并提高首件合格率。
检测与认证说明:产品可提供常规实验室报告与出厂检测单,含物性、热性能与燃烧性说明。针对特殊行业需求,可按需安排额外测试并提供检测记录以便客户质量档案管理。
贸易与物流注意事项:大单分批交付可降低仓储压力并降低风险,建议在合同中明确批次合格标准与抽样检验方法。对于紧急补货单,可优先安排就近仓库发货以缩短交付时间。
样品与试产支持:为降低项目风险,建议先行少量样品或中试批次验证成型条件与后处理兼容性。我们可根据客户需求提供小样并协助在本地实验室完成基础物性对照测试。