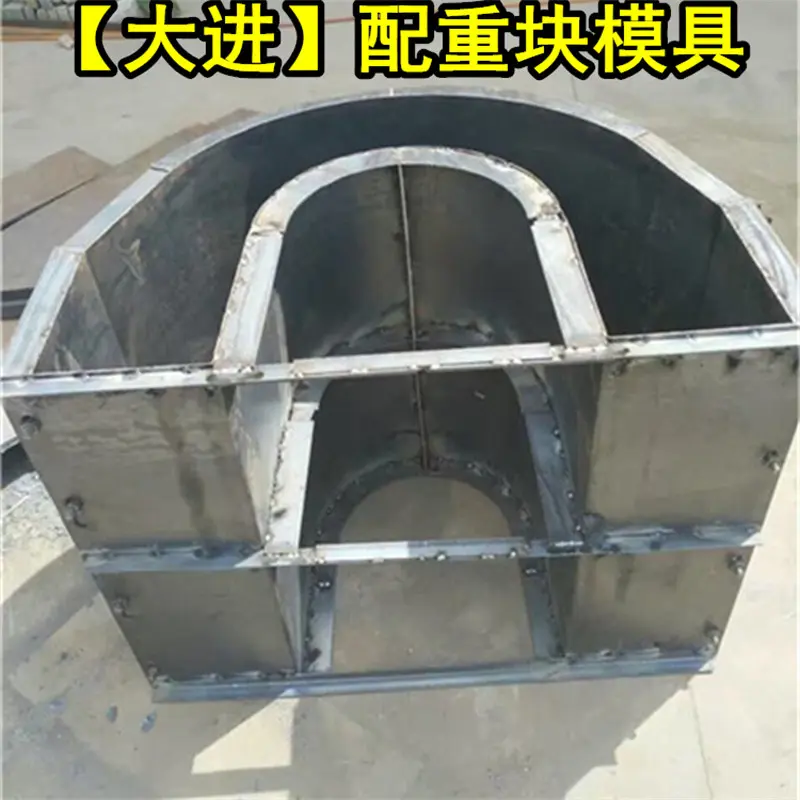
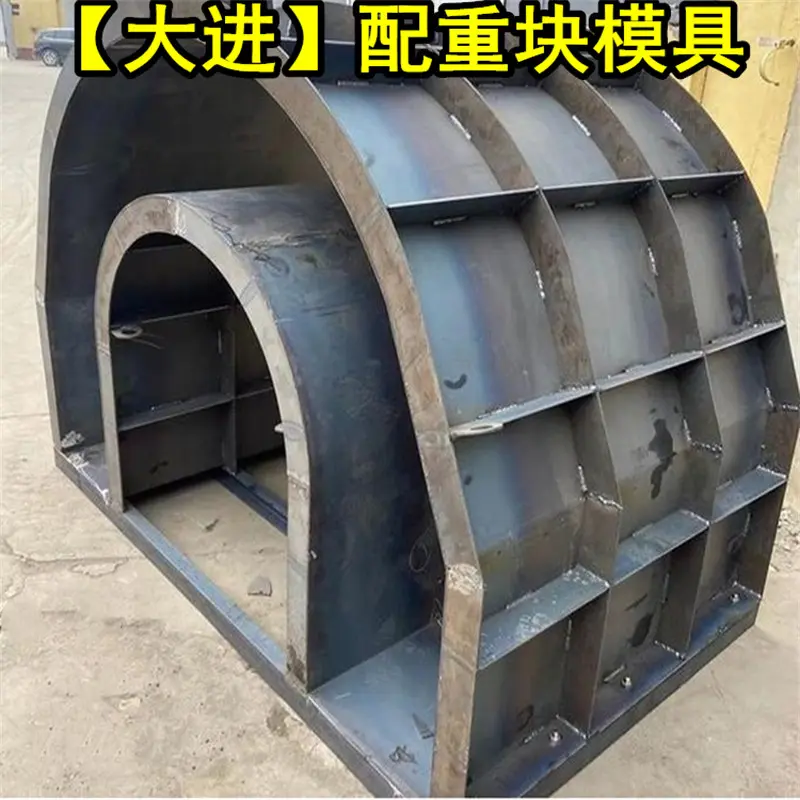
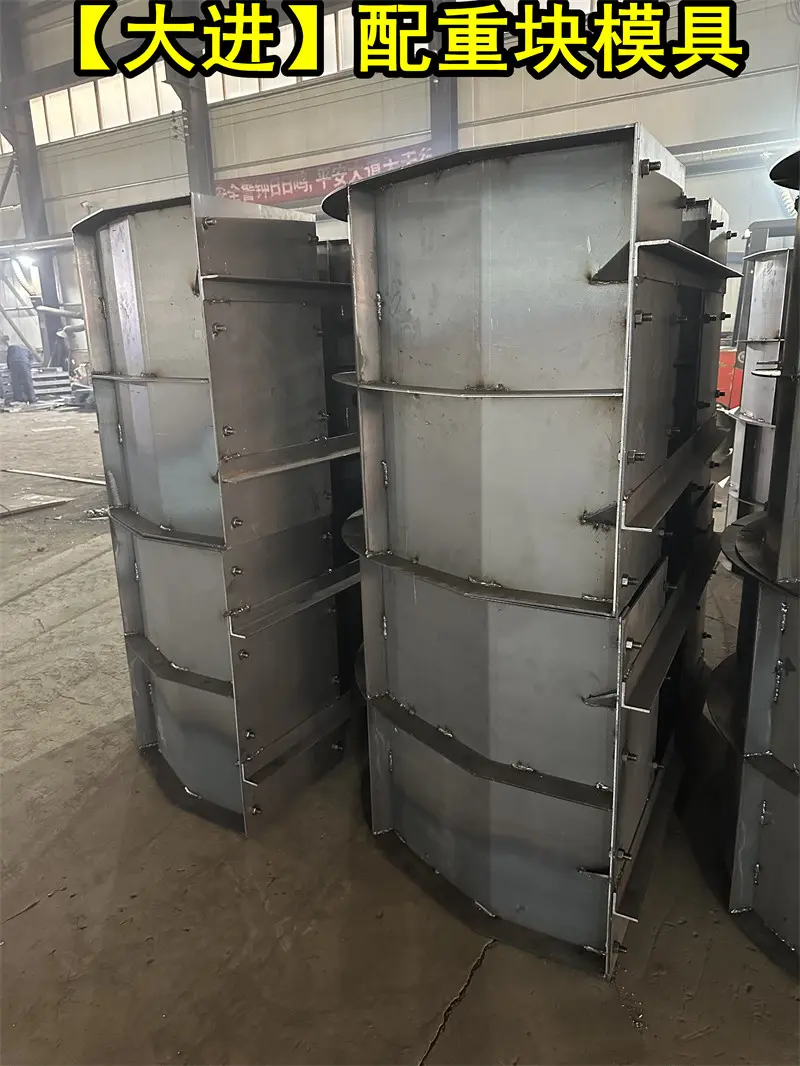
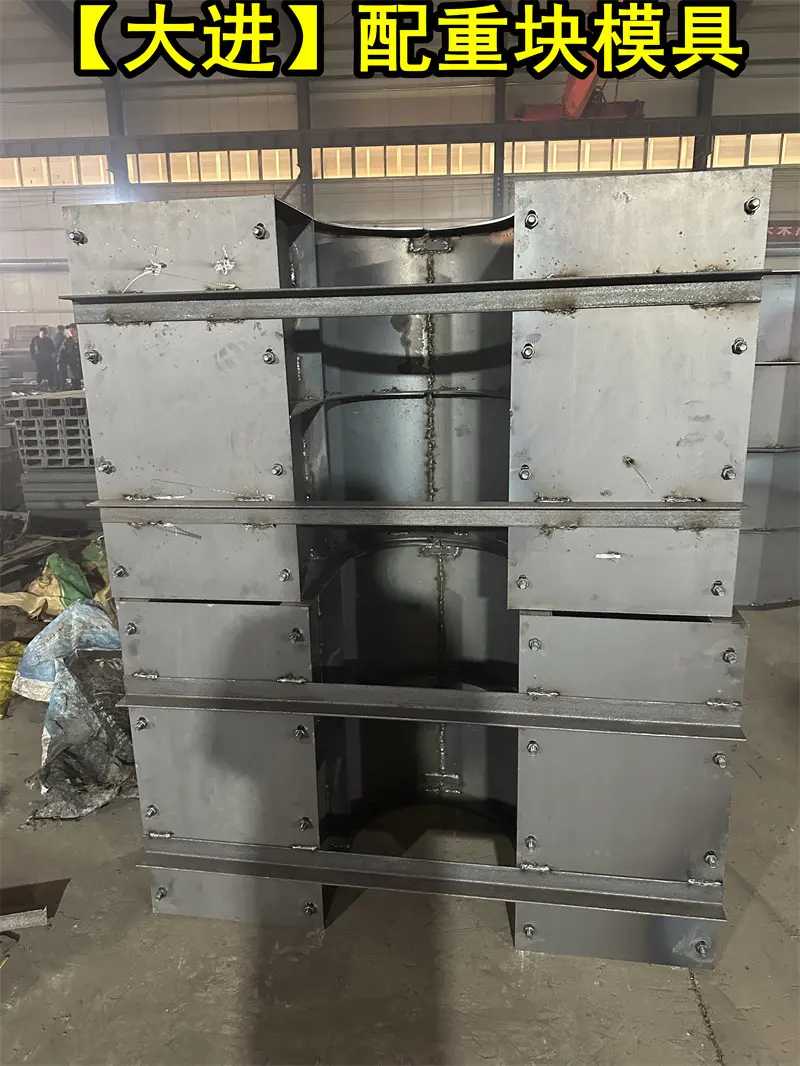
配重块模具 加厚钢板 预制压重块模具定制加工
配重块模具:工业现场的精度载体 配重块在工程机械、桥梁施工、风电基础、预制构件吊装等场景中承担着平衡力矩、稳定结构、保障安全的核心职能。其实际效能不仅取决于混凝土强度与浇筑工艺,更深层地受限于模具本身的几何精度、结构刚度与脱模可靠性。普通薄板焊接模具在反复使用中易发生侧向鼓胀、角部变形、接缝错位,导致成品尺寸偏差超限、
300.00
库存 999
配重块模具:工业现场的精度载体
配重块在工程机械、桥梁施工、风电基础、预制构件吊装等场景中承担着平衡力矩、稳定结构、保障安全的核心职能。其实际效能不仅取决于混凝土强度与浇筑工艺,更深层地受限于模具本身的几何精度、结构刚度与脱模可靠性。普通薄板焊接模具在反复使用中易发生侧向鼓胀、角部变形、接缝错位,导致成品尺寸偏差超限、表面蜂窝麻面频发、边角缺损率升高。保定市清苑区大进模具加工厂所研发的加厚钢板配重块模具,从材料厚度、焊缝布局、支撑筋分布三个维度重构结构逻辑,将单次成型误差控制在±1.2mm以内,连续使用300次后关键尺寸衰减量低于0.4mm。这种对物理极限的持续逼近,不是靠经验直觉,而是基于对Q345B钢板屈服强度、热影响区晶粒长大规律、混凝土侧压力分布模型的实测校验。
加厚钢板:刚性与寿命的底层保障
模具钢板厚度并非越厚越好,需匹配具体配重块规格与使用频次。大进模具对常规800×600×400mm压重块模具采用16mm主壁板+20mm底板组合,相较行业常见的10mm通用板,抗弯截面模量提升2.7倍,底部混凝土静压力引起的挠度由3.8mm降至0.9mm。关键在于钢板选材——全部采用首钢产Q345B中厚板,其碳当量严格控制在0.42%以下,确保多层焊接时热影响区硬度不超350HB,避免脆性开裂。所有焊缝执行GB/T 19869.1标准,经磁粉探伤,无未熔合、夹渣等结构性缺陷。这种材料与工艺的双重锚定,使模具在北方冬季-20℃低温环境下仍保持稳定形变特性,解决了华北地区工地冬季施工中因钢材冷脆导致的边角崩裂问题。
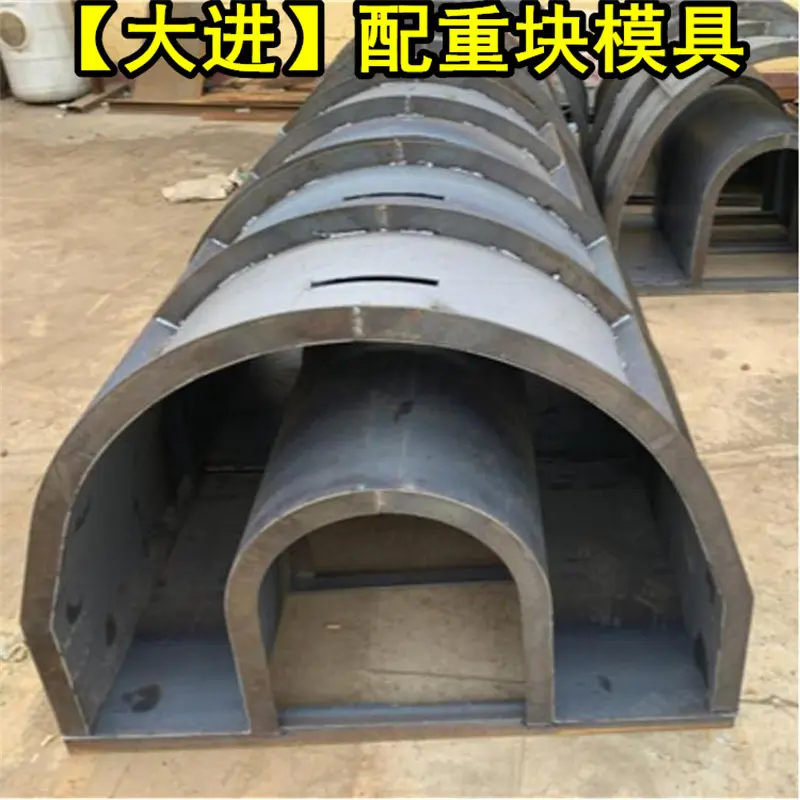
预制压重块模具:标准化与定制化的动态平衡
预制压重块已从临时辅助构件演变为模块化施工体系的关键节点。标准尺寸如1.2×0.8×0.6m、1.5×1.0×0.8m等形成主流需求,但风电塔筒基础配重、地铁盾构始发反力架压重、港口集装箱堆场调平块等场景,要求模具具备非标开口、异形倒角、预埋件定位槽等深度定制能力。大进模具建立三维参数化建模流程,客户仅需提供CAD底图或实物照片,48小时内输出结构可行性分析报告,明确加强筋位置、脱模斜度修正值、起吊孔布设方案。曾为雄安新区某地下管廊项目定制带弧形导流槽的梯形压重块模具,在保证混凝土流动性的前提下,使单块脱模时间缩短至42秒,较传统模具提升35%作业效率。
定制加工:从图纸到现场的全链路响应
定制本质是制造能力的外延表达。大进模具加工厂位于保定市清苑区,该区域作为华北模具产业聚集带核心节点,拥有完整的中厚板切割、数控折弯、大型龙门焊、平面磨削产业链配套。工厂自备2500吨液压机与8米数控龙门铣,可一次性完成1.8米宽模具的整体精铣,消除分段加工累积误差。所有定制模具出厂前必经三道验证:空载试模检测各向间隙;灌注C30混凝土模拟工况测试侧向变形;加载至设计荷载1.5倍进行72小时持荷观测。这种将检验工序前置于交付环节的做法,使客户现场安装一次合格率达99.2%,显著降低返工成本。定制周期严格按合同约定执行,无附加工期延误条款。
保定清苑:隐于燕赵腹地的精密制造支点
清苑区地处保定平原腹心,北依徐水装备制造走廊,南接高阳纺织机械集群,区域内锻造、热处理、精密铸造企业密度居河北前列。大进模具扎根于此,既受益于本地成熟的金属加工生态,也主动参与技术下沉——为周边23家小型建材厂提供模具维护培训,将钢板表面喷砂除锈、焊缝应力释放孔钻设、脱模剂涂覆路径等工艺要点转化为可视化操作卡。这种地域性技术协同,使模具在华北寒冷干燥气候下的使用寿命普遍延长40%,印证了制造能力必须与在地环境条件深度咬合的客观规律。
选择即决策:为什么是现在
当前建筑工业化进程加速,压重块正从“能用”向“精准适配”跃迁。一套合格模具的失效,往往引发连锁反应:尺寸偏差导致吊装重心偏移,增加塔吊倾覆风险;表面粗糙造成后续沥青铺装层粘结失效;脱模损伤带来人工修补成本激增。大进模具提供的不仅是钢板与焊缝的组合体,更是经过327个工地实测数据反哺的误差控制模型。每套模具附带唯一编号的质保档案,记录原材料批次、焊接参数、出厂检测值,支持全生命周期追溯。当施工方开始计算单块压重块的综合成本时,模具的一次性投入早已被节省的返工工时、降低的安全风险、提升的验收通过率所覆盖。此刻选择,是对施工确定性的提前锁定。