- 公司介绍
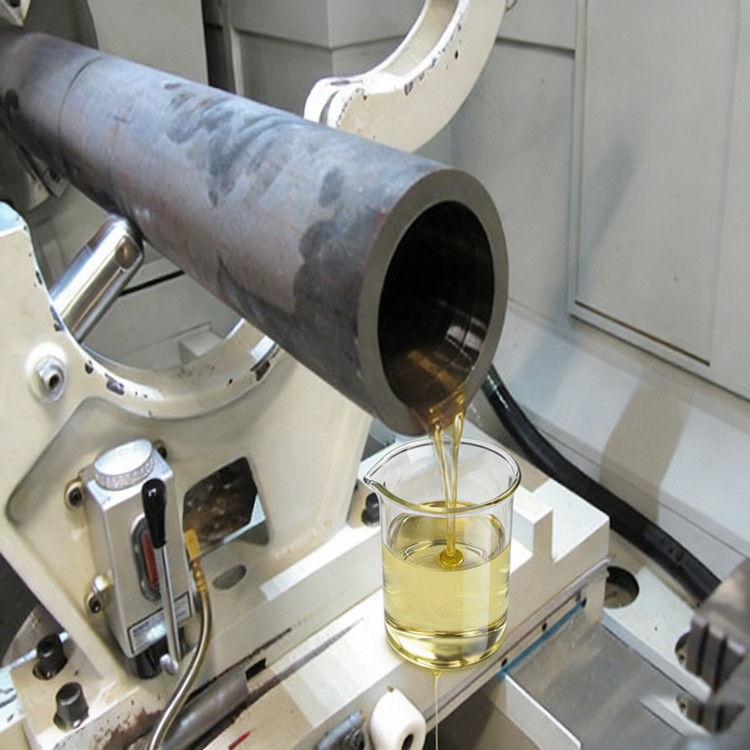
BTA 深孔钻镗床与深孔极压切削油应用分析
BTA 深孔钻镗床与深孔极压切削油的应用优势分析 一、BTA 深孔钻镗加工技术概述 BTA(Boring and Trepanning Association)深孔加工技术是一种典型的内排屑式深孔钻镗工艺,主要应用于孔径较大、孔深径比高、孔直线度与表面质量要求严格的金属零部件加工领域。相较于枪钻系统,BTA 工艺在切削
1650.00
库存 999
BTA 深孔钻镗床与深孔极压切削油的应用优势分析
一、BTA 深孔钻镗加工技术概述
BTA(Boring and Trepanning Association)深孔加工技术是一种典型的内排屑式深孔钻镗工艺,主要应用于孔径较大、孔深径比高、孔直线度与表面质量要求严格的金属零部件加工领域。相较于枪钻系统,BTA 工艺在切削稳定性、排屑能力以及加工效率方面具有明显的结构优势,尤其适用于孔径通常在 Φ18 mm 以上 的深孔加工场景。
BTA 深孔钻镗床通常由主轴系统、进给系统、导向支承系统、高压切削油供给系统及内排屑系统等关键模块构成。其核心技术特点在于:
切削油从刀具外侧高压进入切削区
切屑经刀具内部管道反向排出
依靠导向块对孔壁进行连续支撑与校正
在这种工艺体系中,切削油不仅承担冷却和润滑功能,更直接参与排屑、稳定加工状态及抑制加工缺陷,是系统稳定运行的重要技术要素。
二、BTA 深孔钻镗加工中的关键技术难点
BTA 深孔钻镗工艺具备较高的加工效率,但在实际生产过程中仍面临多方面技术挑战:
切削区封闭性强,热量集中
深孔内部空间狭窄,切削热不易自然散发,容易导致刀具刃口温度快速上升,引发刀具磨损加剧。切屑形态复杂,易发生堆积与缠绕
在长孔加工过程中,切屑长度、卷曲形态及排屑阻力对加工稳定性影响显著。导向块与孔壁间存在高面压摩擦
BTA 刀具依靠导向块贴靠孔壁进行径向支撑,局部接触区域压力高,对润滑性能提出更高要求。孔直线度与表面完整性要求高
微小的振动、润滑不足或切屑干扰,均可能导致孔径波动、表面拉伤或螺旋纹产生。
以上问题的有效解决,除机床刚性、刀具结构设计外,与切削介质的物理化学性能密切相关。
三、深孔极压切削油的技术特性
深孔极压切削油是针对高负载、高接触应力、高温切削工况开发的一类专用油品,其配方体系通常由高精炼基础油、极压添加剂、抗磨剂、润滑改进剂及抗氧化组分等构成。
1. 高极压承载能力
在 BTA 深孔钻镗加工中,刀具切削刃与工件材料之间承受较高的单位切削力。极压切削油中的活性硫、磷或复合型极压组分可在高温高压条件下,与金属表面形成低剪切强度的反应膜,有效降低金属直接接触的概率。
2. 稳定的油膜强度
高黏度指数基础油能够在高线速度和高载荷条件下维持连续润滑膜,减少导向块与孔壁之间的干摩擦状态,降低摩擦热生成。
3. 优异的冷却与热传导性能
深孔极压切削油在保持润滑性能的具备较好的比热容和热稳定性,有助于快速带走切削区热量,降低刃口热疲劳风险。
4. 切屑分离与排屑协同能力
通过合理的表面张力控制与添加剂设计,使切屑在切削区易于断裂、卷曲规则,并随油流顺利进入内排屑通道,减少堵屑风险。
四、BTA 深孔钻镗床与极压切削油的协同优势
(一)提升切削稳定性
在 BTA 加工体系中,极压切削油通过高压泵送方式持续进入切削区域,在刀具前端形成稳定的流体支撑环境。稳定的润滑状态有助于降低切削力波动,减小微振动,从而提高整体加工稳定性。
(二)降低刀具磨损速率
极压润滑膜能够显著减少刀具前刀面、后刀面与切屑及工件之间的摩擦系数,抑制粘结磨损和扩散磨损的发生,对延长刀具使用周期具有积极作用。
(三)改善孔壁表面质量
在充分润滑与冷却条件下,导向块与孔壁之间形成液体润滑或边界润滑状态,可有效减少拉伤、拖痕及表面微裂纹的产生,使孔壁表面粗糙度更加均匀稳定。
(四)增强排屑系统可靠性
高流量、高洁净度的极压切削油在内排屑系统中形成持续、稳定的流体输送通道,能够降低切屑在管路中的滞留概率,减少排屑阻力。
五、对加工精度与一致性的影响
在长时间连续加工条件下,切削油性能的稳定性直接关系到加工一致性。高品质深孔极压切削油具有良好的抗氧化性和剪切稳定性,在循环使用过程中黏度变化较小,有助于保持加工参数的可重复性。
在实际应用中,合理匹配切削油黏度等级、极压性能与机床压力系统,可在一定程度上改善以下指标:
孔径尺寸稳定性
孔轴线直线度
表面完整性一致性
工艺窗口宽容度
六、对设备运行与维护的积极影响
从设备运行角度看,适配性良好的深孔极压切削油有助于:
降低高压泵系统负荷波动
减少管路与过滤系统的异常堵塞
减缓密封件和滑动部件的磨损
切削油的清洁分散性能有助于细小磨屑的集中回收与过滤,提高系统运行的连续性。
七、应用层面的综合价值分析
在 BTA 深孔钻镗加工体系中,切削油并非单一的消耗性介质,而是深度参与加工过程的功能性材料。其在润滑、冷却、排屑、表面质量控制及系统稳定性等方面,均发挥着buketidai的技术作用。
通过对切削油性能的系统化匹配与管理,可以在不改变机床结构与刀具设计的前提下,实现加工状态的优化调整,为复杂深孔加工提供更高的工艺可控性。
八、
BTA 深孔钻镗床与深孔极压切削油构成了一个高度耦合的加工系统。机床结构刚性、刀具几何参数与切削介质性能三者相互作用,共同决定加工结果的稳定性与可靠性。随着深孔加工向高精度、高效率方向发展,对切削油性能的技术理解与应用深度也将持续提升,其在整个工艺体系中的作用将愈发重要。