- 公司介绍
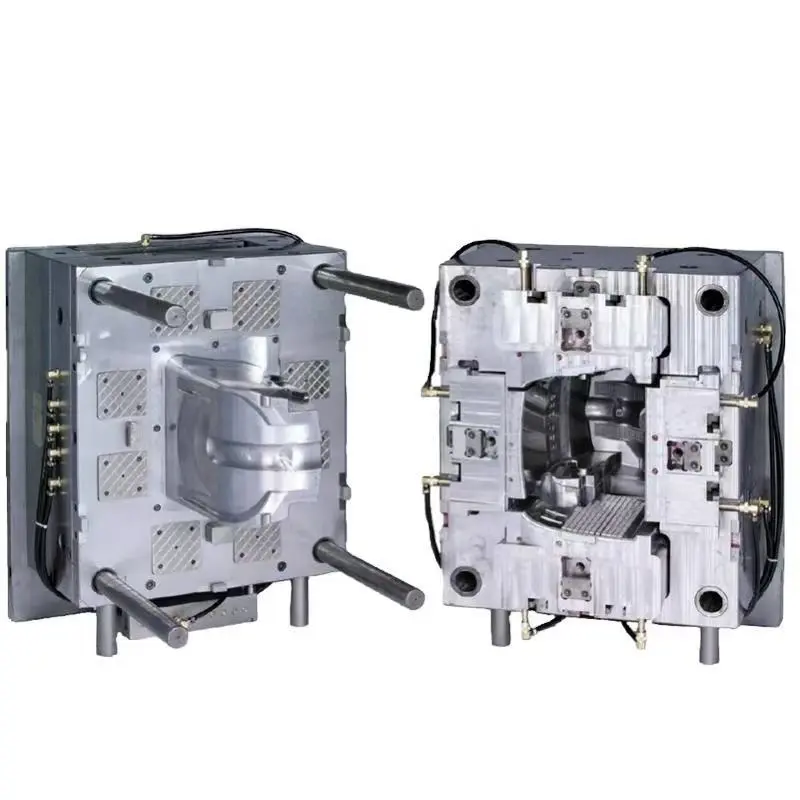
汽车装饰条模具设计,产品开发注塑成型
💬 价格请咨询商家 此商品商家未公示具体价格,页面显示的为占位价格,请通过下方联系电话向商家询价。 模具结构与功能的深度耦合 汽车装饰条对表面光洁度、尺寸稳定性及装配间隙的要求极为严苛。广州豪典科技有限公司在模具设计阶段即摒弃“先做模再调件”的惯性路径,将注塑工艺参数反向映射至模腔结构。例如,针对车门饰条常见的0.03
0.01
库存 999
💬 价格请咨询商家
此商品商家未公示具体价格,页面显示的为占位价格,请通过下方联系电话向商家询价。
汽车装饰条对表面光洁度、尺寸稳定性及装配间隙的要求极为严苛。广州豪典科技有限公司在模具设计阶段即摒弃“先做模再调件”的惯性路径,将注塑工艺参数反向映射至模腔结构。例如,针对车门饰条常见的0.03毫米级配合公差,公司采用分段式热流道温控系统,在进胶口区域设置独立温区,抑制熔体前端冷凝导致的填充不均;在滑块配合面引入微米级镜面抛光与氮化处理,将脱模阻力降低40%以上。这种将材料流变特性、模具刚性变形、冷却速率三者同步建模的设计逻辑,使首模试产合格率稳定在87%以上,远高于行业平均水平。
材料适配驱动的浇口与流道重构装饰条普遍采用PC/ABS、TPO或免喷涂PP等复合材料,其熔体黏度差异可达三倍。豪典科技不依赖通用流道模板,而是为每款产品建立专属流动模拟数据库。以某新能源车型C柱饰条为例,原始直浇口方案导致熔接线位于视觉主面,且因TPO材料收缩率各向异性引发翘曲。团队将单点浇口改为双侧扇形潜伏式进胶,流道截面积按熔体前沿压力梯度动态加宽,并在模仁内嵌入6处微型冷却水路节点。实测表明,该结构使熔接线强度提升22%,翘曲量由1.8毫米压缩至0.35毫米以内。材料不是被动填入模具的客体,而是模具形态演化的主动参与者。
高精度定位系统的机械设计装饰条需与车身钣金、密封条、内饰板多部件精密咬合,其安装卡扣位置公差常控制在±0.1毫米。豪典科技在模具中构建三级定位体系:基础定位采用H7/g6配合的锥销+平面基准组合;动态定位通过液压驱动的浮动型芯实现卡扣倒扣角度的实时补偿;zhongji定位则依托模内嵌入式位移传感器,实时监测动模侧弹性变形量,并反馈至锁模力控制系统。该系统已在广汽埃安多款车型饰条模具中验证,连续生产5万模次后,卡扣中心距累积偏差仍小于0.08毫米。精度不是靠后期修模堆砌出来的,而是从模具闭合瞬间就已锁定的物理事实。
量产稳定性背后的冷却逻辑冷却效率直接决定周期时间与批次一致性。豪典科技拒绝简单增加水路数量,而是依据模腔热负荷分布实施差异化冷却策略。对厚度突变区域(如饰条端部加厚区),采用随形冷却水路,管径由Φ4毫米渐变为Φ2.5毫米,流速提升至3.2米/秒;对大面积薄壁区,则布置双层交错微通道,水路间距压缩至8毫米,确保温度场均匀性。更关键的是,冷却系统与模温机形成闭环控制:当检测到某区域模温波动超±0.5℃时,自动调节对应水路电磁阀开度。某项目该方案使成型周期缩短11%,且同一批次内100件产品的光泽度标准差由3.7降至1.2(ASTM D2244标准)。
面向全生命周期的模具维护设计模具不是交付即终结的静态产品。豪典科技将维护便利性前置到结构设计中:所有易损镶件采用快换式燕尾槽定位,更换时间压缩至12分钟内;顶针板增设预压缓冲弹簧组,避免长期使用后顶出不同步导致的饰条表面顶白;模仁关键部位预留0.15毫米电镀余量,支持三次以上硬铬修复而不影响尺寸。更重要的是,每套模具配备数字孪生档案,记录每次维修的磨损位置、修复方式及后续运行参数变化趋势。某合作车企反馈,采用该设计的模具平均无故障运行模次达18.6万次,较传统结构延长43%。模具寿命的延长,本质是制造知识在物理载体上的持续沉淀与迭代。