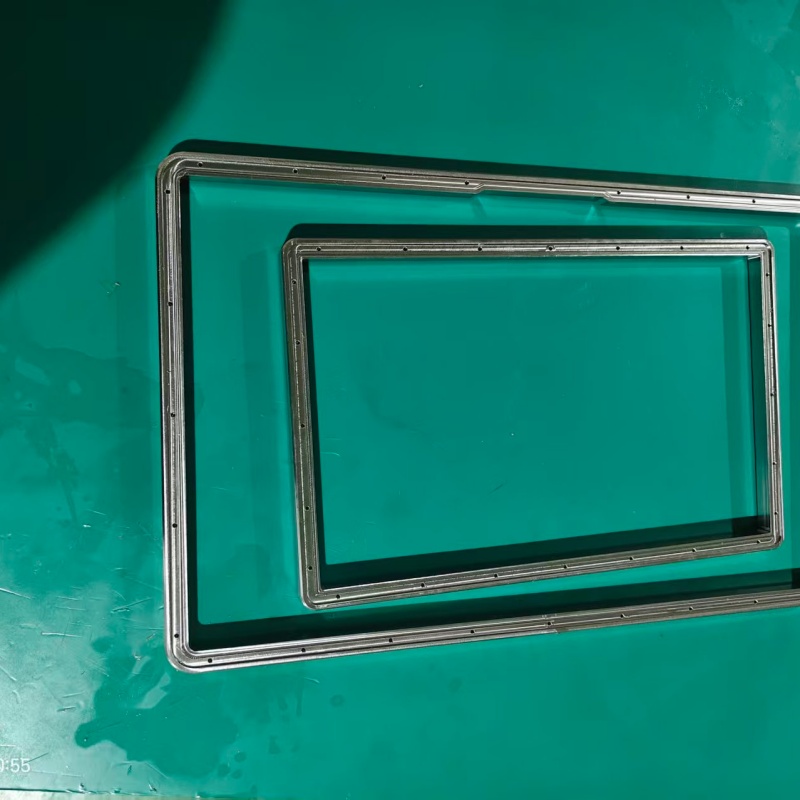
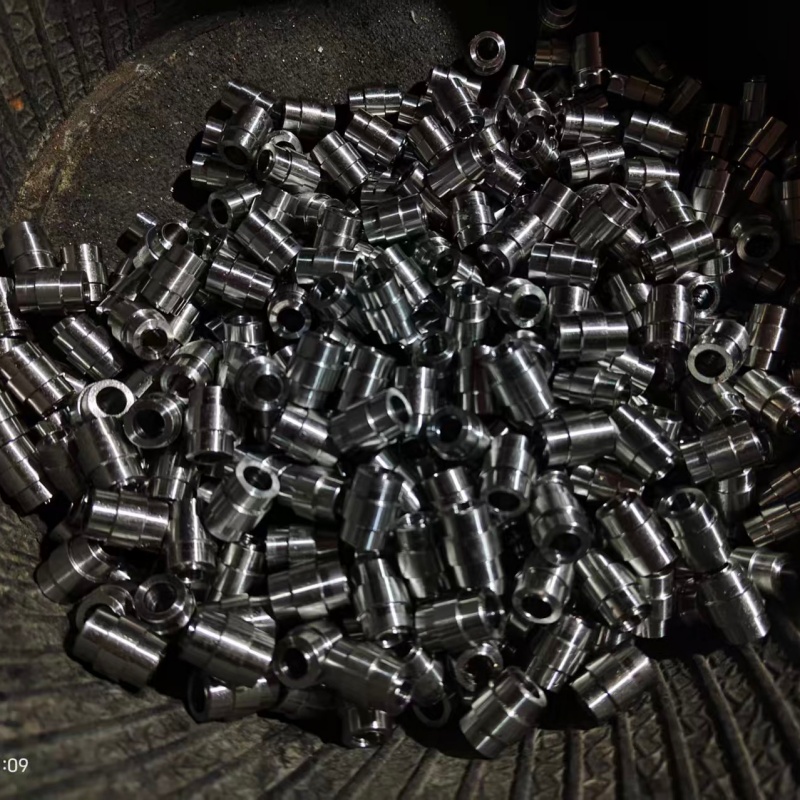
长轴锻造数控 加工中心加工 设计细腻加工 1V1咨询
💬 价格请咨询商家 此商品商家未公示具体价格,页面显示的为占位价格,请通过下方联系电话向商家询价。 长轴锻造:从材料塑形到性能奠基 长轴类零件在动力传动、精密仪器及航空航天装备中承担着扭矩传递与旋转支撑的核心功能。其加工难点不在长度本身,而在于全长范围内同轴度、圆柱度与表面残余应力的协同控制。沧州云数科创智能装备有限公
0.01
库存 999
💬 价格请咨询商家
此商品商家未公示具体价格,页面显示的为占位价格,请通过下方联系电话向商家询价。
长轴锻造:从材料塑形到性能奠基
长轴类零件在动力传动、精密仪器及航空航天装备中承担着扭矩传递与旋转支撑的核心功能。其加工难点不在长度本身,而在于全长范围内同轴度、圆柱度与表面残余应力的协同控制。沧州云数科创智能装备有限公司采用热锻+冷校直双工艺路径,先以可控温控锻压设备完成坯料致密化成形,再通过多点位激光测距反馈系统实施动态校直,使Φ30–Φ120mm、长度达1800mm的不锈钢长轴直线度稳定控制在0.015mm/m以内。这种处理方式跳出了传统“粗车—热处理—精磨”的线性流程,将材料内部组织均匀性前置到锻造环节——锻造流线沿轴向连续分布,避免后续机加工诱发的微裂纹扩展,为后续CNC加工提供真正意义上的高稳定性毛坯基础。
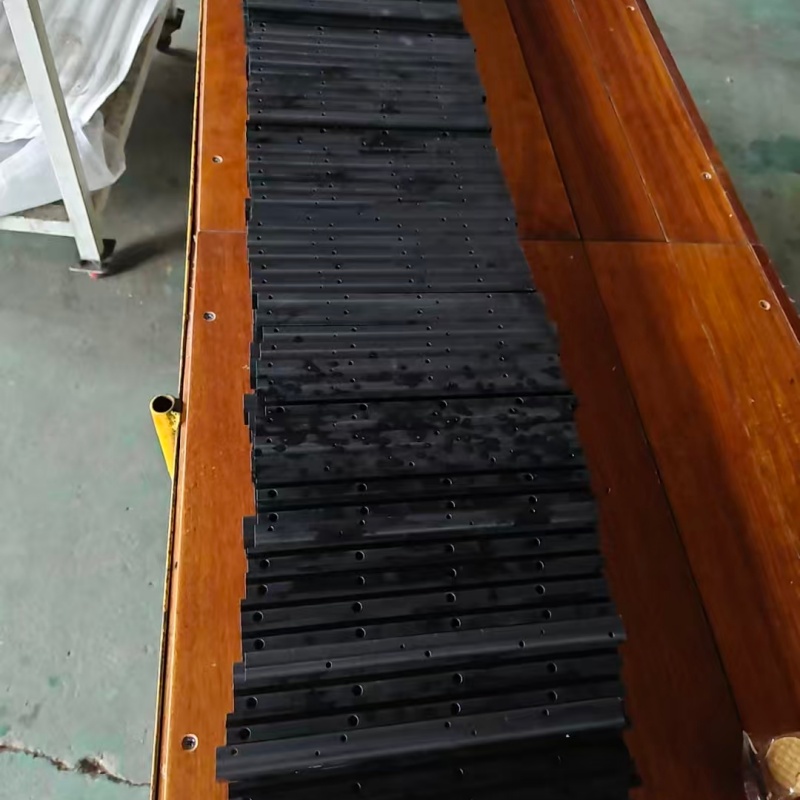
华北平原腹地的沧州,拥有国内少有的重型锻压装备集群与特种钢供应链纵深。云数科创选址于此,并非仅取物流便利,更因本地钢厂可直供SUS316L、17-4PH等高镍高钼不锈钢的定制轧制坯料,成分波动小于国标上限的60%。材料源头的可控性,是精密机加工精度复现的前提。当一批长轴进入车间,其化学成分报告、金相组织评级、超声波探伤图谱已随物料同步归档,每件可追溯至炉号与轧制批次。
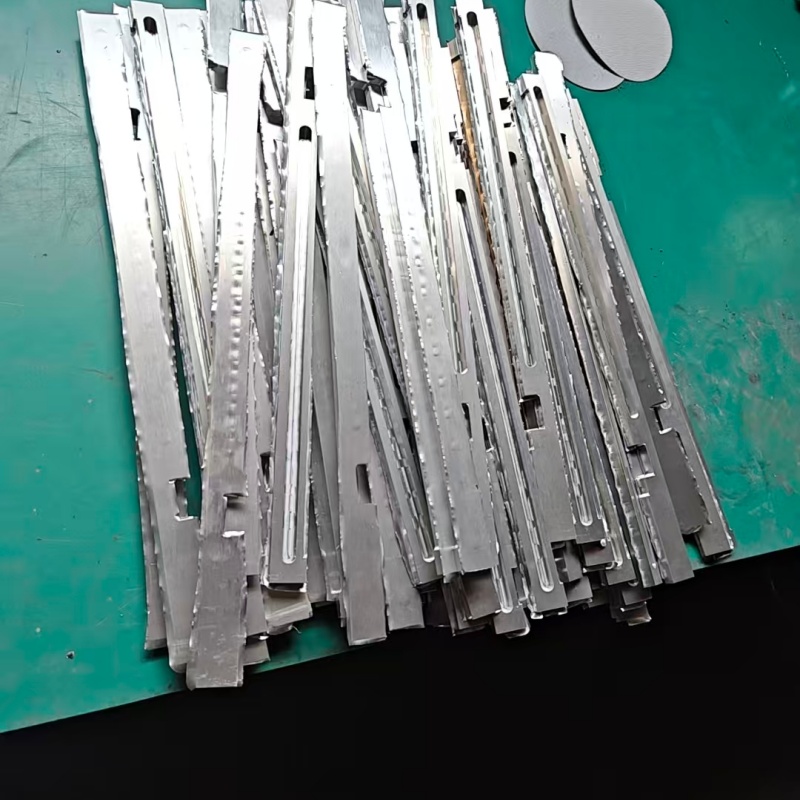
数控加工中心:精度不是参数,而是过程闭环
CNC加工的本质,是把设计公差转化为机床运动轨迹的物理实现能力。云数科创配置的立卧转换五轴加工中心,核心价值不在转台定位精度标称值,而在其热变形补偿模块与刀具磨损在线识别系统的耦合逻辑。例如加工某型号伺服电机主轴时,系统实时采集主轴轴承温升、切削液温度、环境湿度三组变量,每30秒修正一次坐标系偏移量;通过声发射传感器捕捉刀具刃口微崩信号,在磨损量达0.02mm前自动触发换刀指令。这种闭环机制使同一程序在连续72小时运行中,关键尺寸CPK值始终维持在1.67以上。
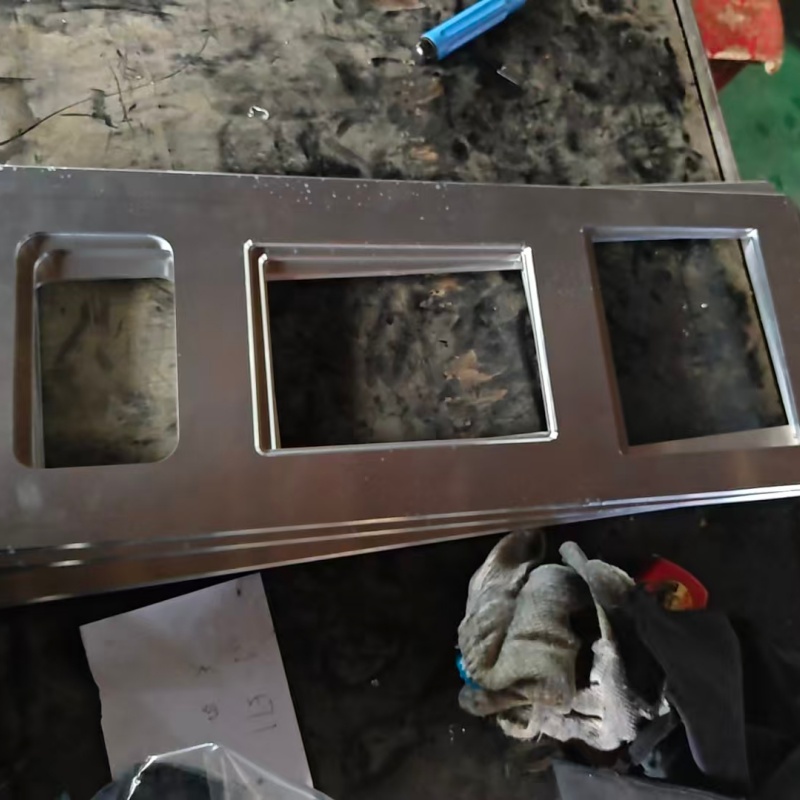
机械加工中的“精密”二字,常被误读为单一尺寸合格。实际上,精密零件的交付标准包含三重维度:几何精度(如位置度±0.005mm)、材料状态(表面硬化层深度偏差≤±0.01mm)、功能适配性(如键槽与配合面的相位角误差≤2′)。云数科创的加工中心配备接触式与光学复合测量头,可在机内完成轮廓度、跳动、粗糙度Ra0.4μm的全要素检测,避免二次装夹引入的基准转换误差。这种“加工—检测—补偿”一体化作业模式,将传统需三次工序流转的阀体类零件压缩至单次装夹完成。
设计细腻加工:图纸之外的工程判断力
图纸标注的公差带是静态边界,而实际加工中的材料去除路径、冷却液冲击角度、夹持反力分布,共同构成动态精度场。云数科创技术团队坚持“设计即工艺”原则:接到客户三维模型后,首步并非编程,而是进行切削力仿真与夹具干涉分析。曾为某医疗CT机支架制定加工方案时,发现原设计中一处R2圆角位于薄壁过渡区,若按常规球刀清根,侧向切削力将导致0.03mm弹性变形。团队改用锥度铣刀配合变倾角进给策略,将刀具轴向分力提升42%,使工件变形量降至0.007mm,延长刀具寿命2.3倍。
五金加工行业普遍存在“按图加工”惯性,但精密零件失效案例中,67%源于未被图纸显性化的工艺约束。云数科创建立的《典型结构工艺敏感性数据库》,收录了32类易变形结构(如悬臂梁、环形薄壁、异形散热筋)的临界切深、Zui优冷却方式及装夹点推荐坐标。该数据库非静态文档,而是与每批次加工数据实时联动——当某批铝合金壳体出现表面振纹,系统自动比对历史参数,锁定主轴转速谐振区间并推送降速建议。这种将经验数据化、将判断算法化的实践,使设计细腻性从主观经验升维为可验证的工程方法论。
不锈钢车床件的耐腐蚀性不仅取决于材质,更受表面完整性支配。云数科创对所有接触介质的零件,强制执行“三阶表面处理”:粗加工后去应力退火→半精加工后电解抛光→Zui终精加工前钝化膜再生。其中电解抛光参数经217组正交实验优化,确保Cr/Fe原子比稳定在1.8–2.1区间,远超普通酸洗的1.2–1.4。这种超越图纸要求的表面工程介入,使客户在强酸环境下设备寿命延长40%以上。
1V1咨询:让制造能力透明化
精密零件供应商的价值,不在于设备清单的堆砌,而在于能否将客户的技术语言准确解码为可执行的制造逻辑。云数科创实行工程师驻厂制对接机制,每位客户分配专属工艺工程师,其职责不是报价或跟单,而是深度参与设计评审阶段。当客户提交某款新能源汽车电驱壳体图纸时,工程师提出三项结构优化建议:将原设计中两处盲孔改为通孔以降低深孔钻难度;调整螺纹底孔位置避开铸造砂眼高发区;在散热鳍片根部增加0.3mm工艺圆角规避微裂纹。这些建议被采纳后,良品率从81%提升至99.2%,单件加工耗时减少23分钟。
1V1咨询的核心是问题前置化。云数科创开发的《制造可行性预审表》,涵盖材料可焊性、热处理畸变预测、电火花加工电极损耗率等19项硬性指标。客户填写后,系统自动生成风险等级图谱与替代方案库。例如输入钛合金TA15材料参数,系统立即提示“该材料导热系数仅为钢的1/6,建议将Zui大切深由0.5mm下调至0.25mm,并启用氮气辅助冷却”。这种基于物理模型的决策支持,使技术沟通从“能不能做”转向“如何做得更可靠”。
沧州云数科创智能装备有限公司的制造现场不设参观通道,但开放全部加工数据看板权限。客户可实时查看自己订单的刀具寿命曲线、尺寸CPK趋势、热变形补偿量日志。当某批航空紧固件加工中,系统监测到Z轴重复定位误差连续3次超出0.0015mm阈值,自动暂停该工序并向客户发送预警邮件,附带误差溯源分析报告。这种将制造过程完全置于客户监督之下的做法,本质是对自身精密机加工能力的juedui自信——真正的可靠性,无需掩饰过程波动,而在于波动发生时的响应速度与归因深度。
在高端装备国产化进程中,精密零件已从“能用就行”进入“毫厘定成败”阶段。沧州云数科创不追求产能规模扩张,而是持续加固三个支点:锻造环节的材料基因控制、CNC加工中心的过程闭环能力、以及工程师团队的设计转化深度。当客户需要的不只是一个零件,而是整机性能的确定性保障时,这种聚焦于制造本质的能力沉淀,才是buketidai的价值内核。